Ankara Ostim · İndüksiyonla Yüzey Sertleştirme
İndüksiyonla Yüzey Sertleştirmede 20 Yılı Aşan Tecrübe
Makro İndüksiyon
20 Yılı Aşan İndüksiyon Tecrübesi
Makro İndüksiyon olarak temellerimizi, 2003 yılında başlayan indüksiyon tecrübemize dayandırıyoruz.
İndüksiyon teknolojisiyle ilk tanışmamız 2003 yılında sıcak dövme sektöründe başladı. Sıcak dövme indüksiyon uygulamaları, tünel tipi indüksiyon sistemleri ve indüksiyonla yüzey sertleştirme proseslerinde uzun yıllar aktif olarak çalıştık.
2021 yılına kadar edindiğimiz 18 yıllık saha ve üretim tecrübemizi, aynı yıl Ankara Ostim'de kurduğumuz Makro İndüksiyon ile kendi hizmet anlayışımıza taşıdık.
Hizmetler
İndüksiyon Uygulamalarımız
Her parçayı malzemesine, teknik resmine ve talep edilen sertlik / sertleşme derinliğine göre değerlendirerek uygun proses parametrelerini belirliyoruz.
-
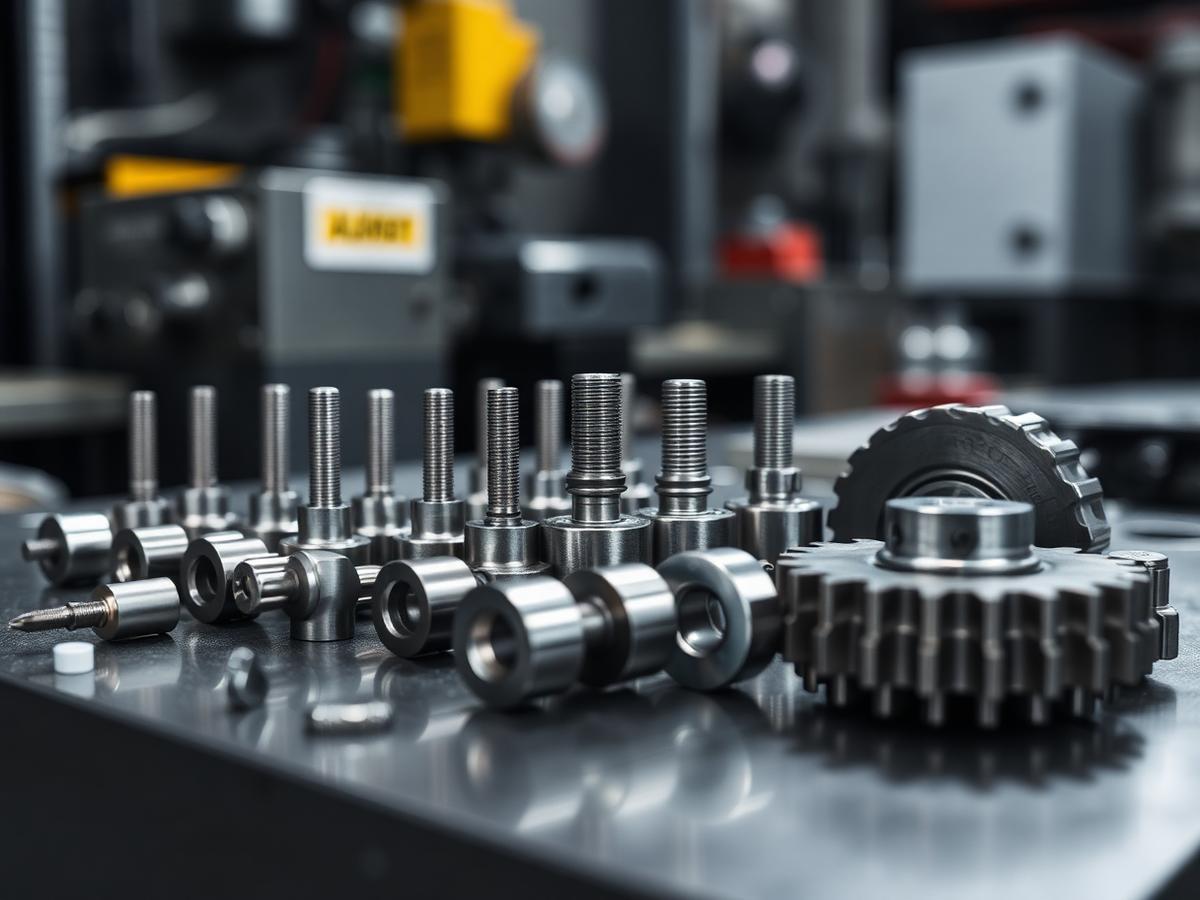
İndüksiyonla Yüzey Sertleştirme
Farklı ölçü ve geometrilerdeki parçalar için kontrollü indüksiyonla yüzey sertleştirme uygulamaları.
-
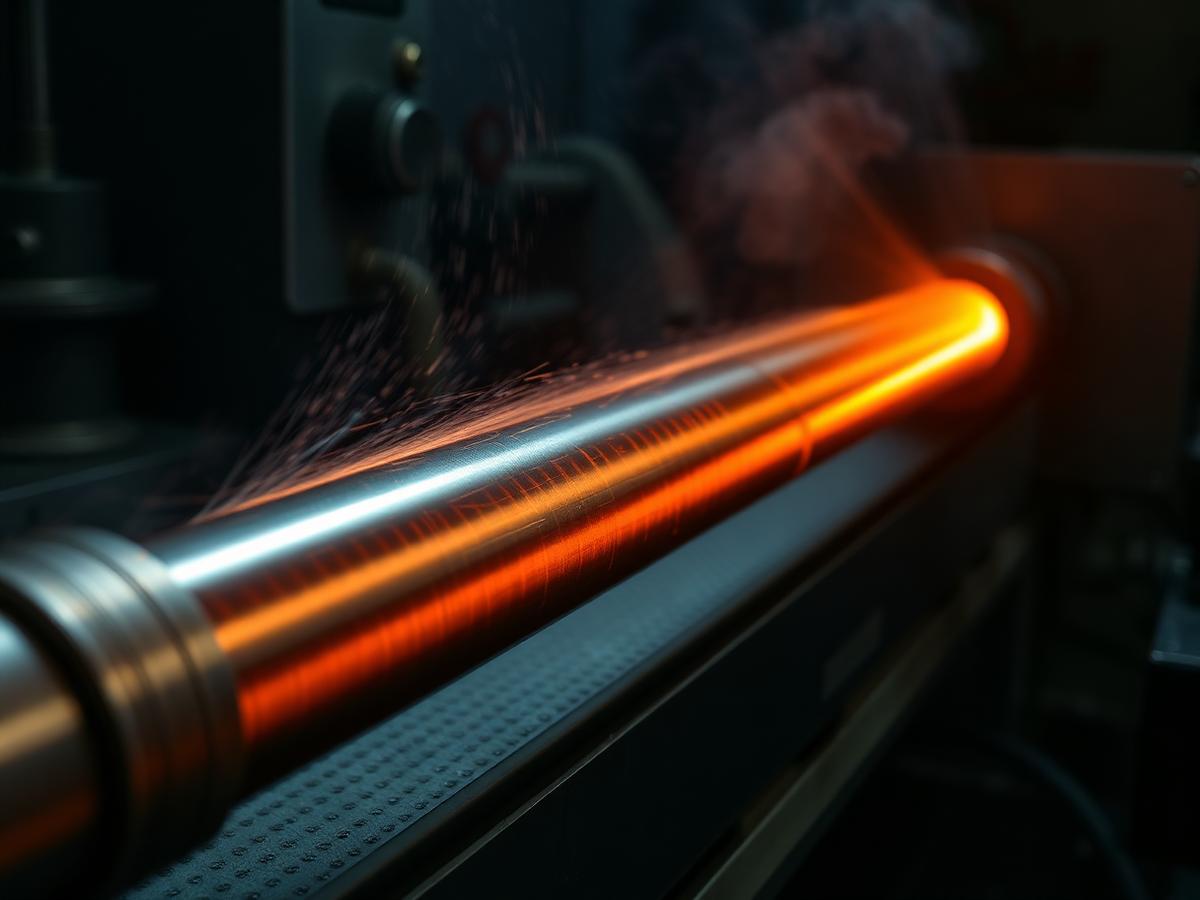
Mil Sertleştirme
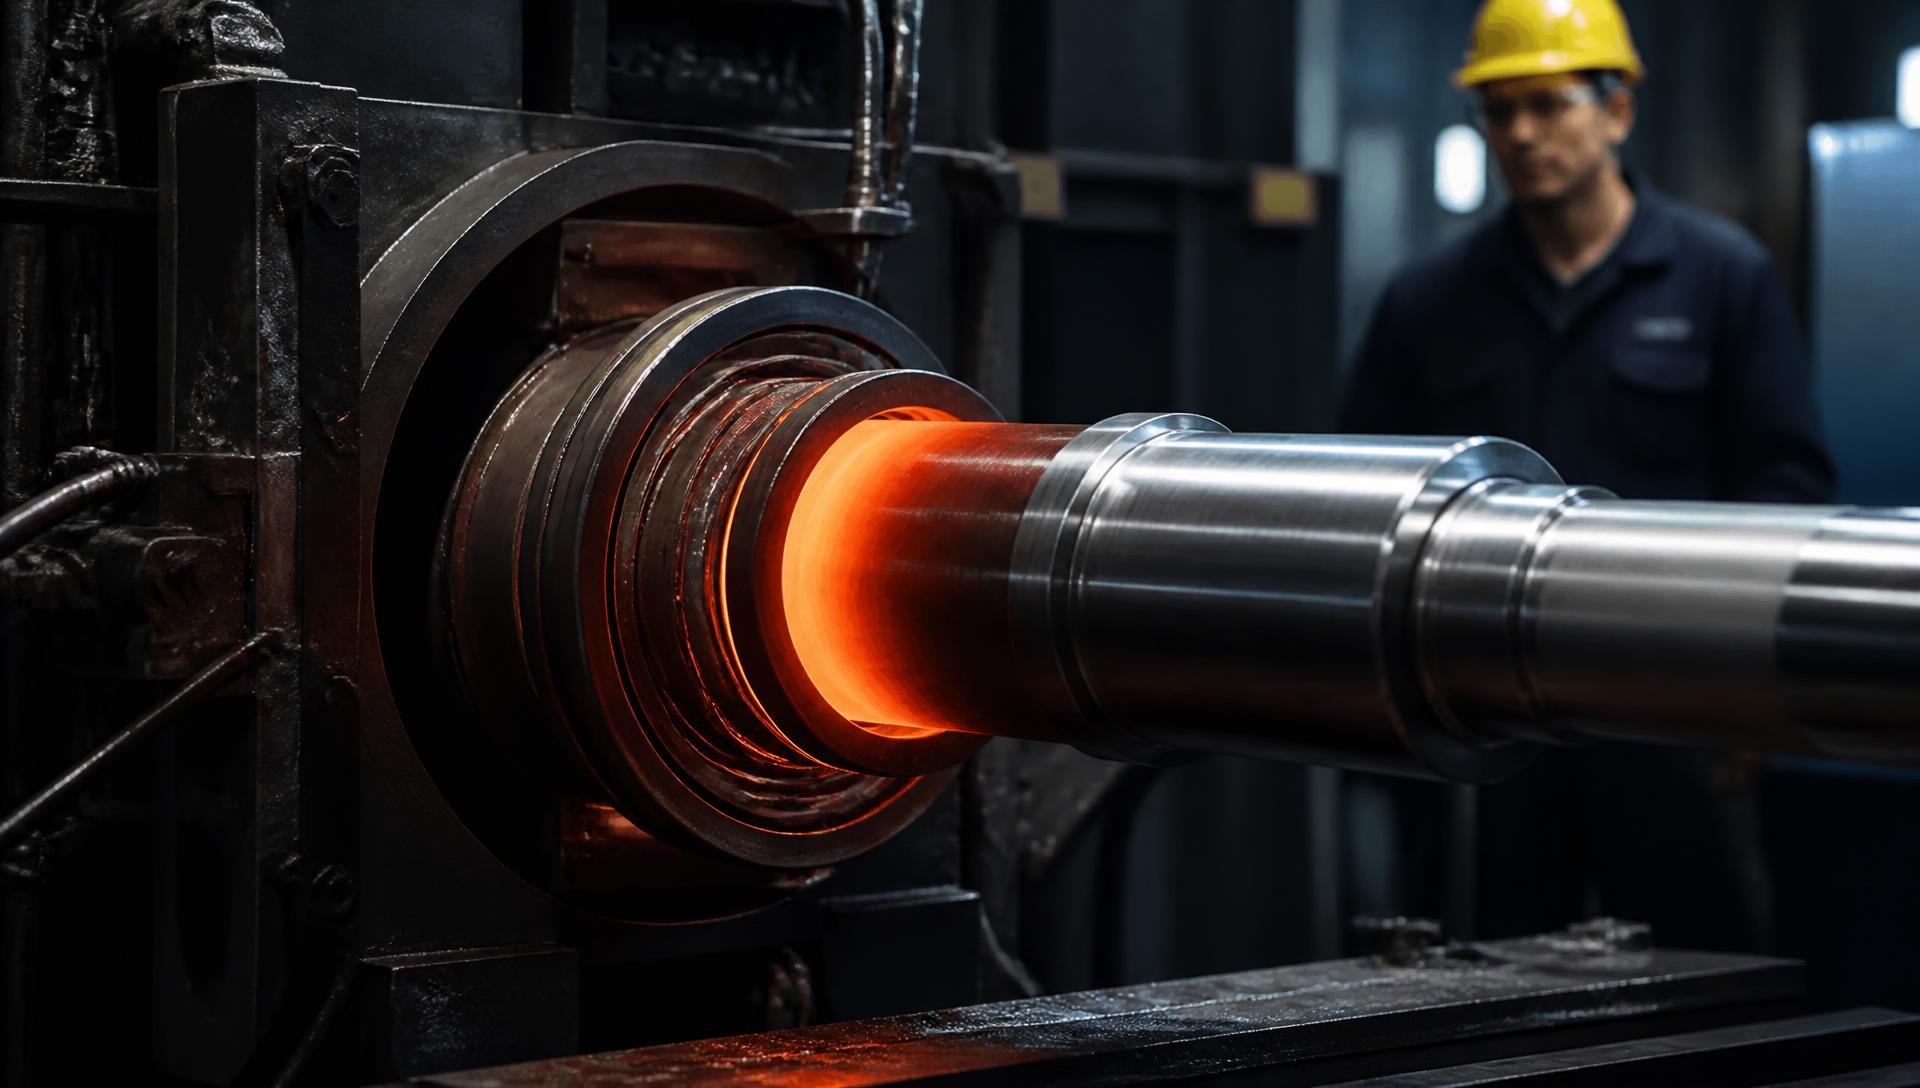
3.200 mm boya kadar uzun millerde kontrollü yüzey sertleştirme uygulamaları.
-
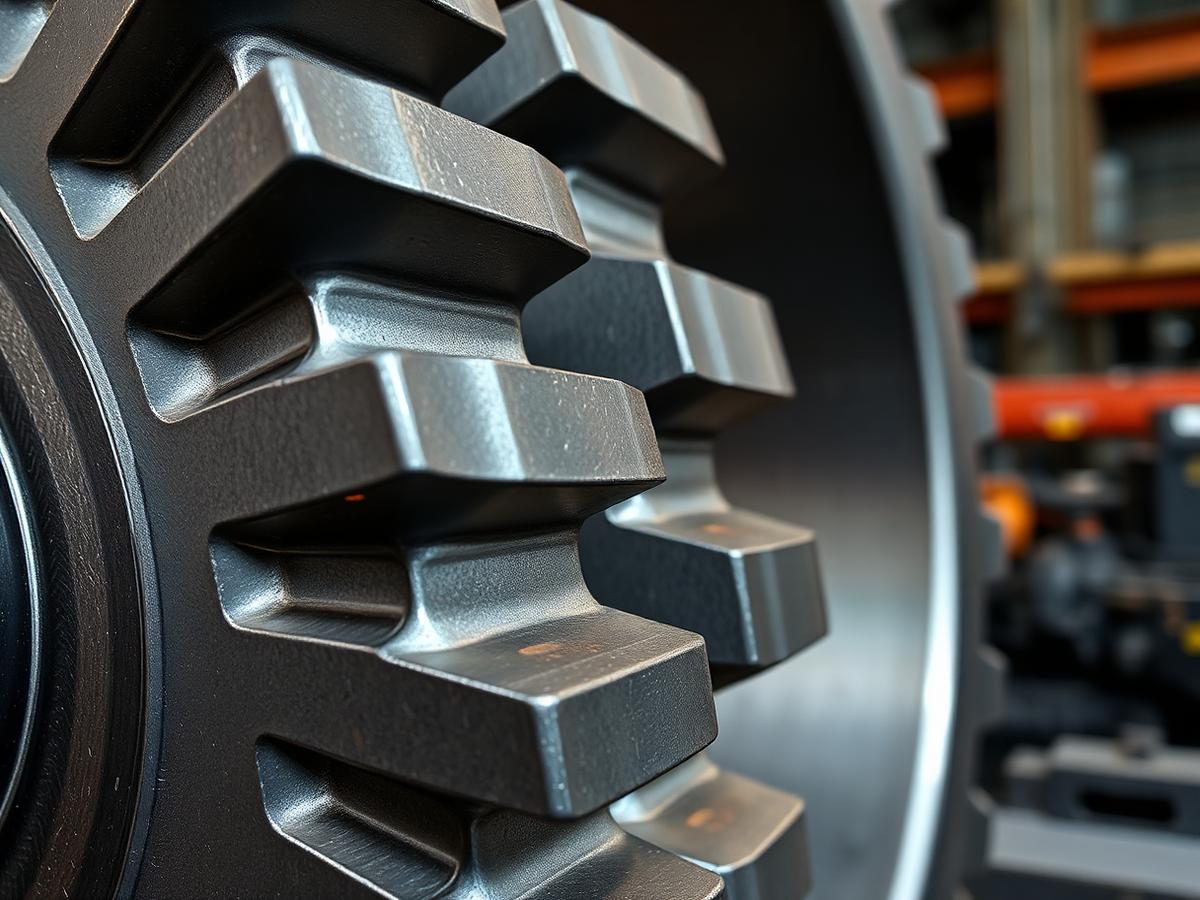
Dişli Sertleştirme
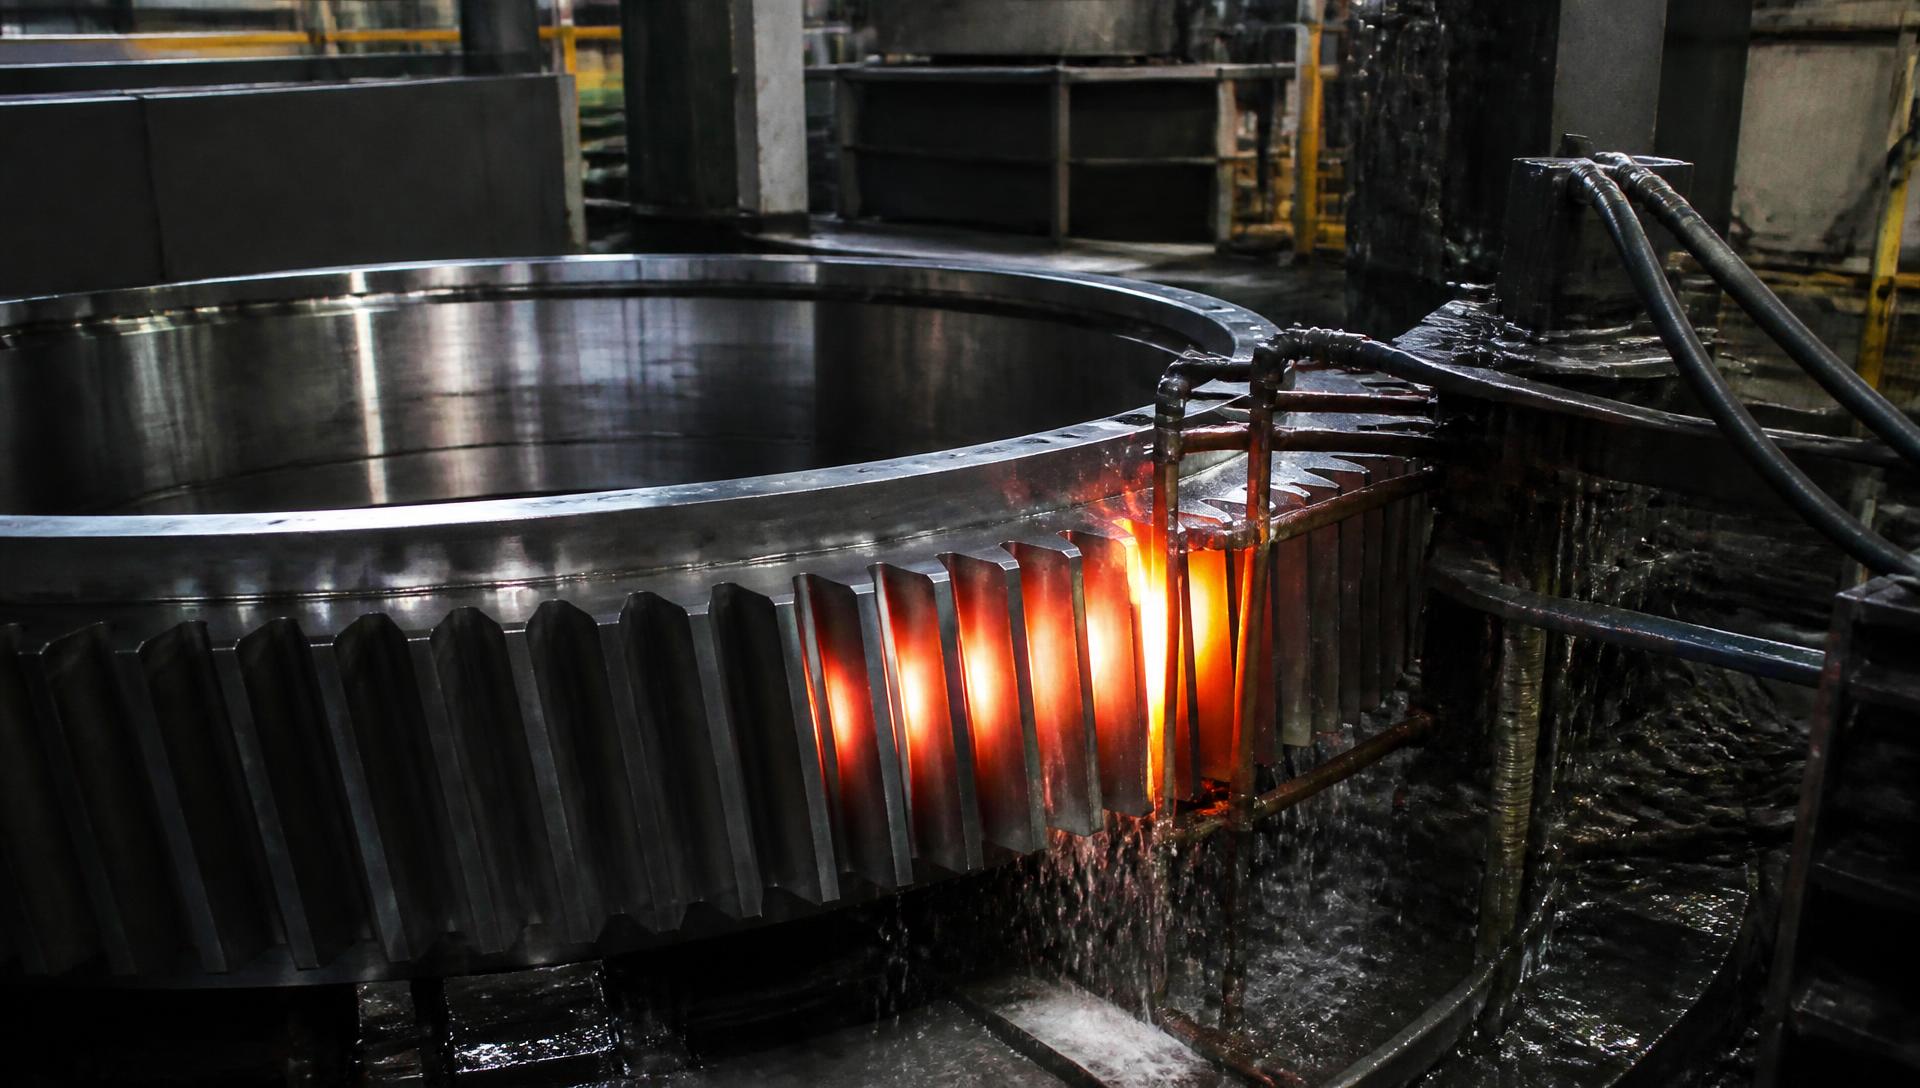
Farklı çap ve geometrilerdeki endüstriyel dişliler için indüksiyon sertleştirme çözümleri.
-
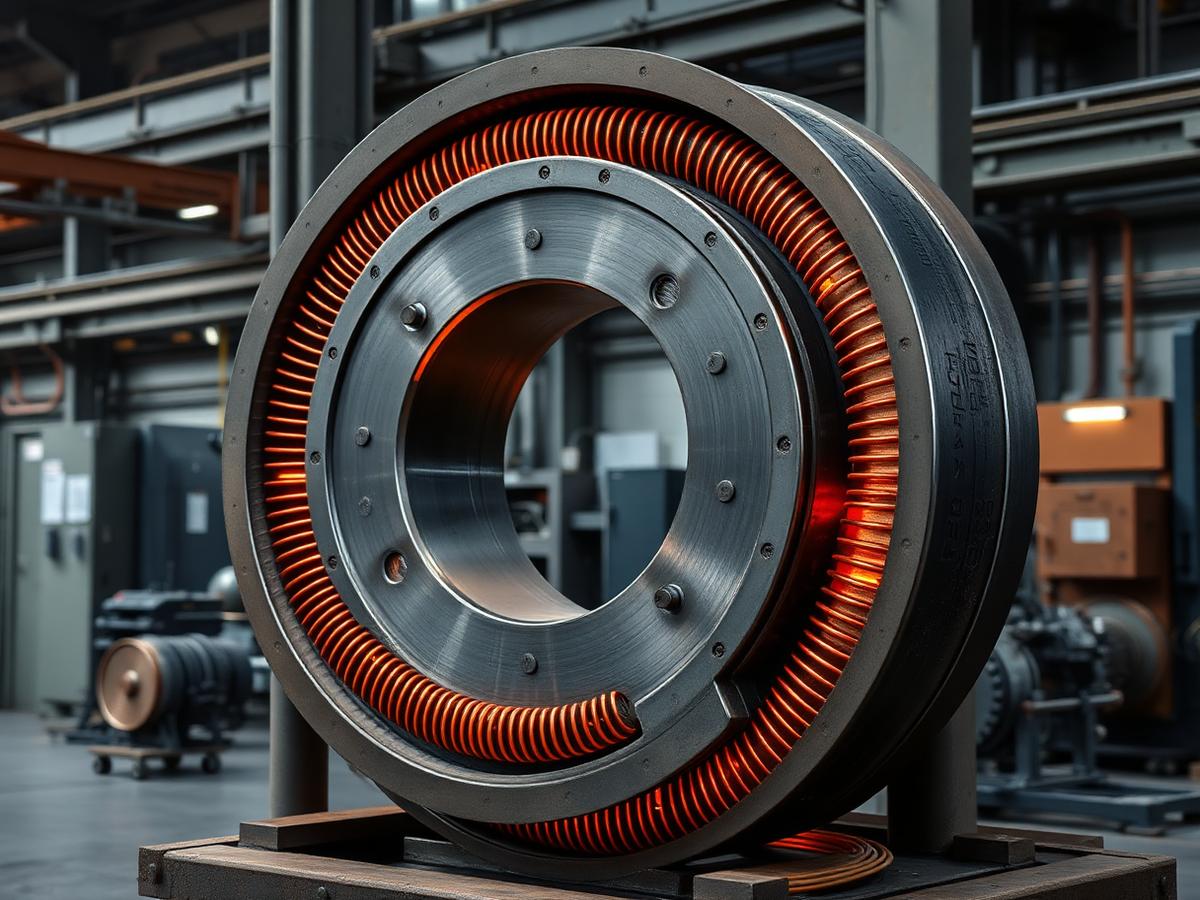
Ring / Teker Sertleştirme
Büyük çaplı ring, teker ve ağır sanayi parçalarında yüksek güçlü indüksiyon uygulamaları.
-
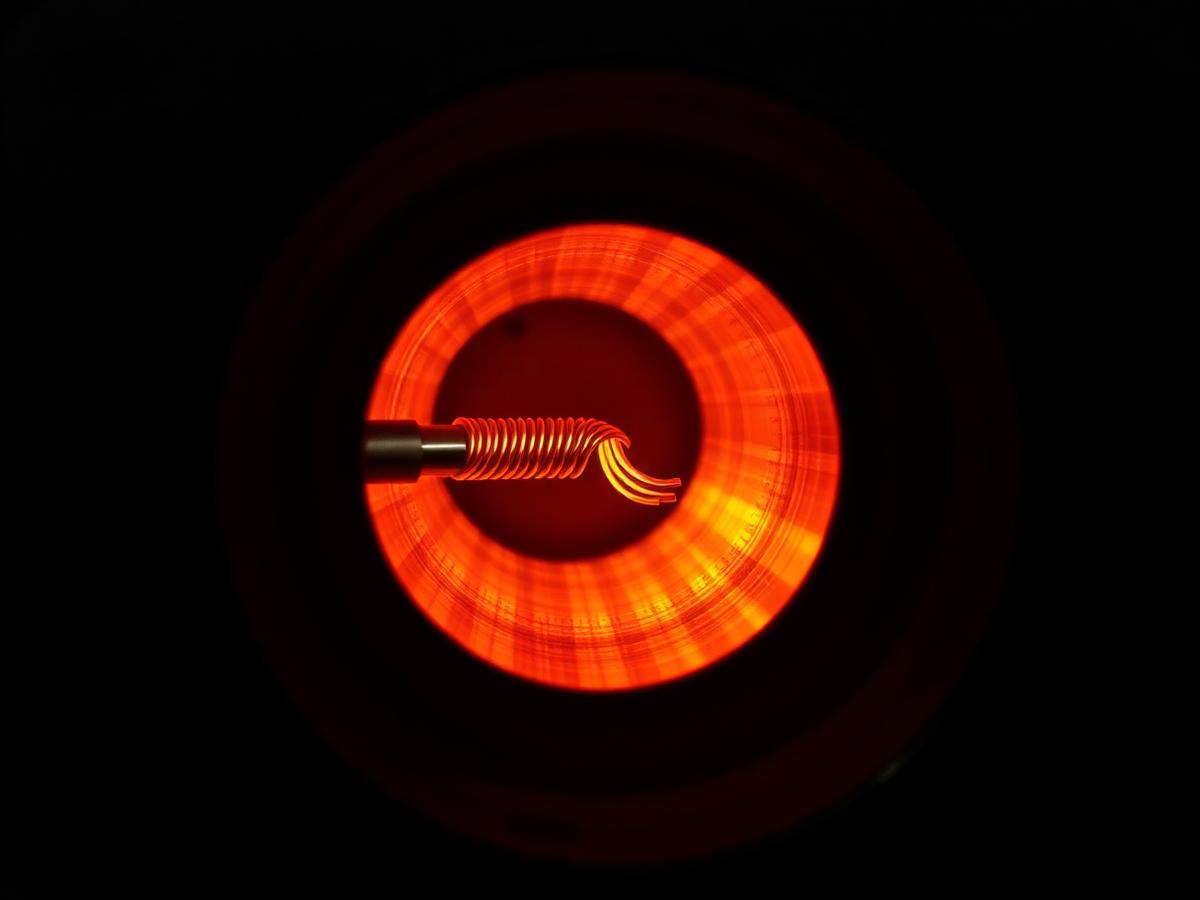
Delik İçi İndüksiyon
Hassas iç yüzey uygulamalarında kontrollü indüksiyon sertleştirme.
-
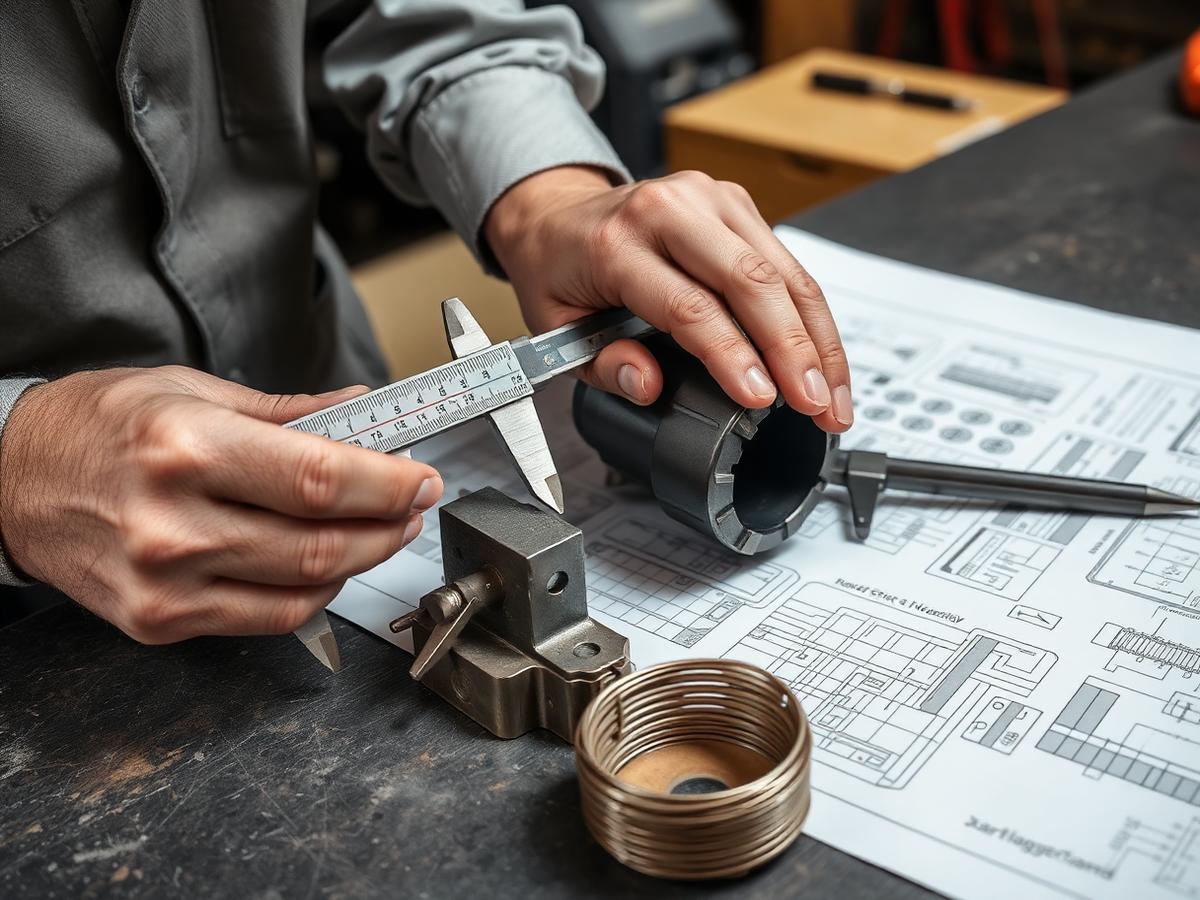
Özel Parça Uygulamaları
Teknik resim, malzeme ve talep edilen sertleşme derinliğine göre özel proses geliştirme.
Teknik Kapasite
Güçlü Makine Parkuru
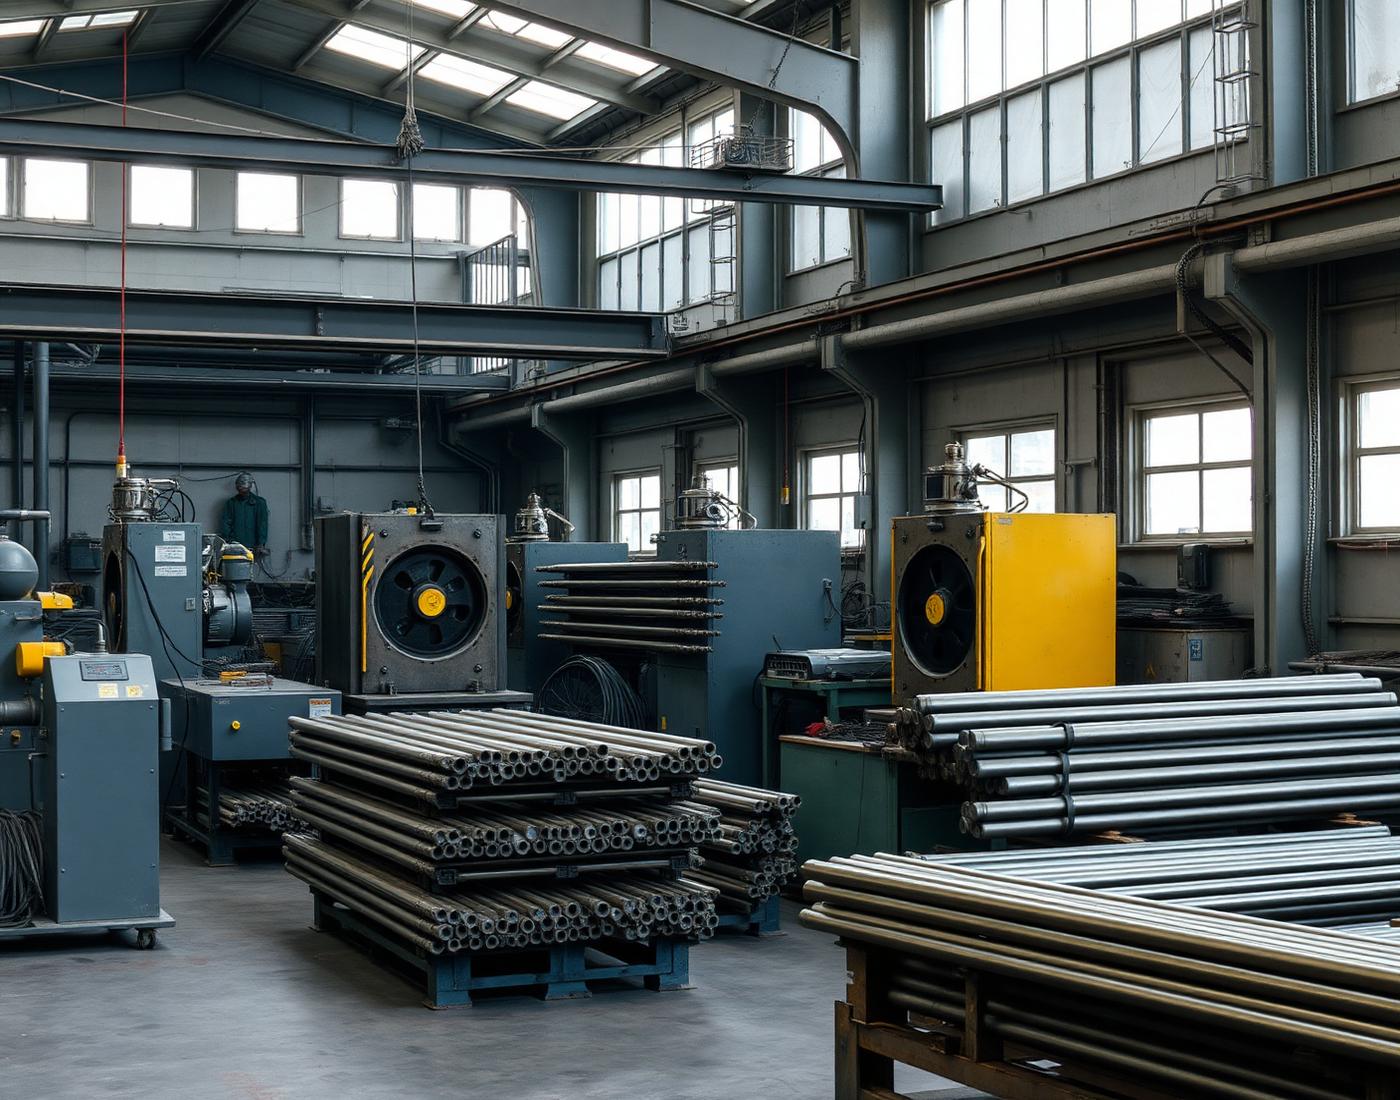
Farklı parça geometrileri ve sertleşme ihtiyaçları için iki ayrı indüksiyon tezgâhıyla hizmet veriyoruz.
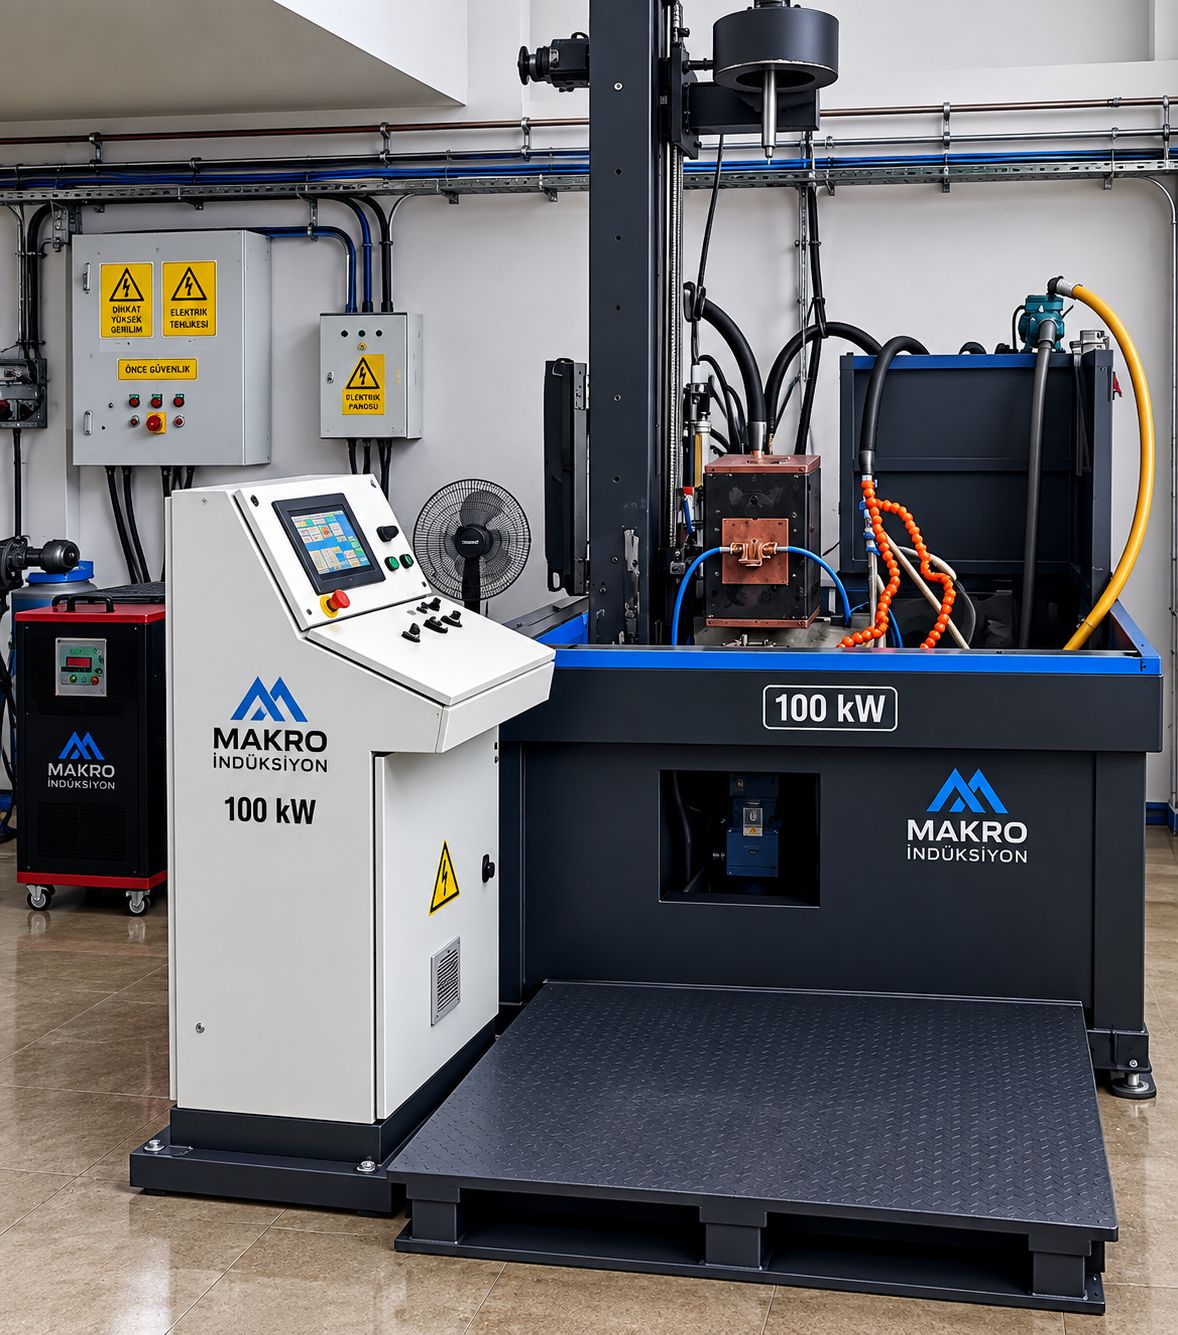
100 kW – 30/80 kHz İndüksiyon Tezgâhı
- 100 kW güç
- 30/80 kHz frekans
- Tap ayarlı sistem
- Hassas yüzey sertleştirme
- Sığ sertleşme derinliği uygulamaları
- Delik içi indüksiyon uygulamaları
Yüksek frekans kabiliyeti sayesinde özellikle sığ sertleşme derinliği gerektiren hassas uygulamalarda etkin çözümler sunmaktadır.
Tap ayarlı yapısı sayesinde farklı parça geometrilerine uyum sağlayabilmekte ve delik içi indüksiyon sertleştirme gibi hassas uygulamalar gerçekleştirilebilmektedir.
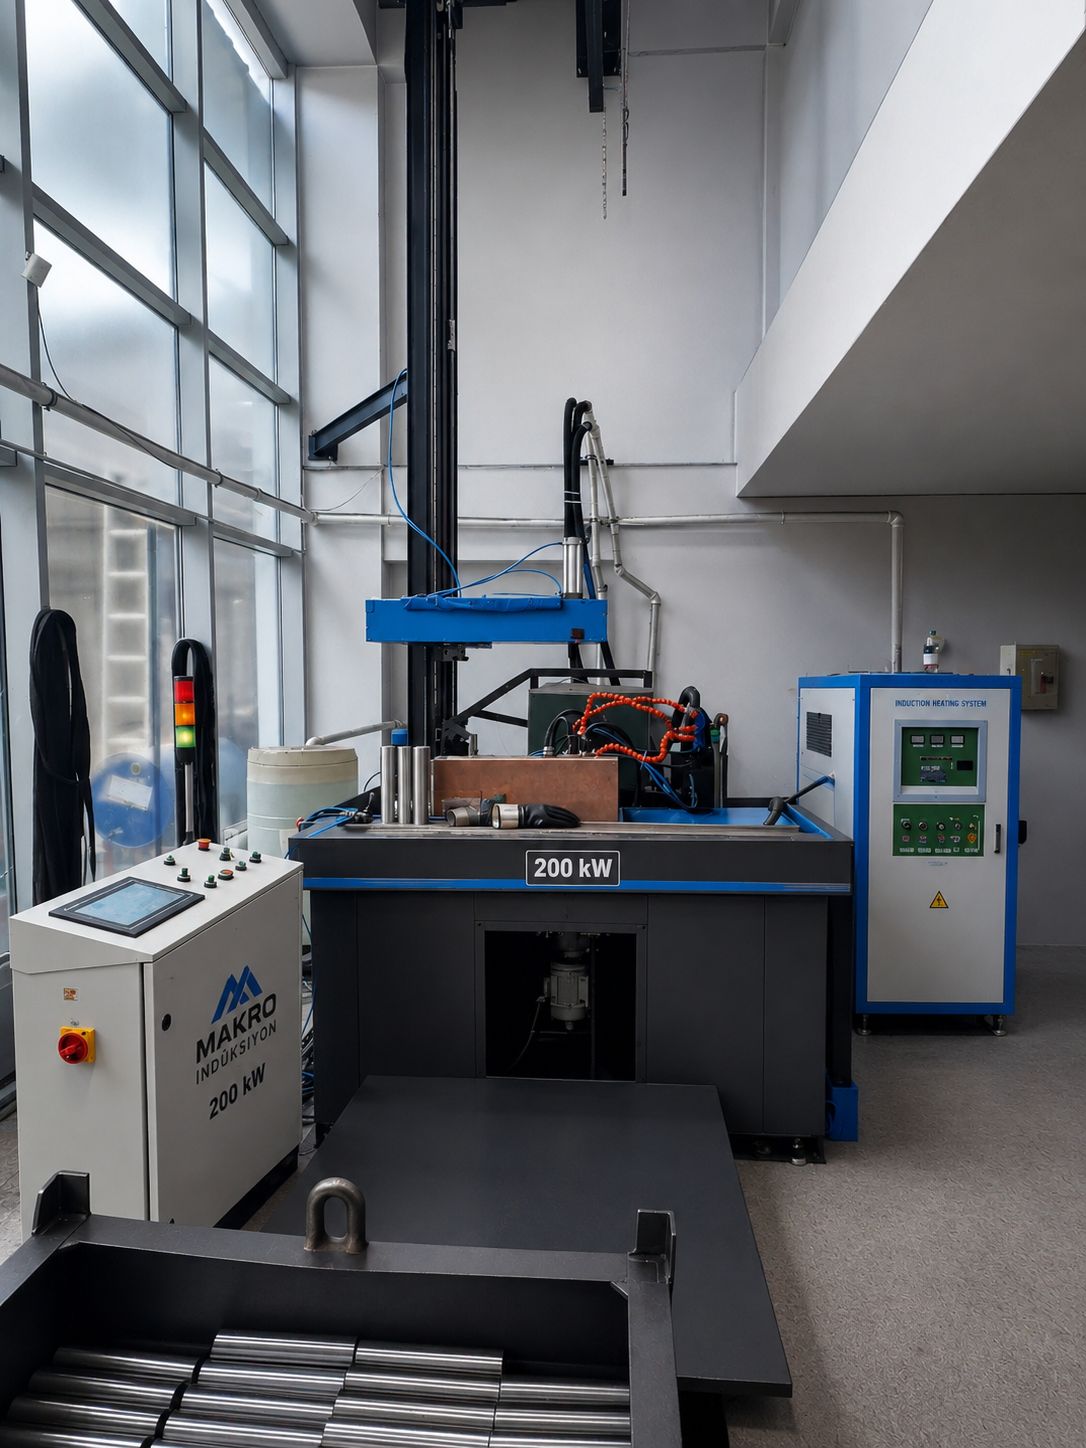
200 kW – 20/50 kHz İndüksiyon Tezgâhı
- 200 kW güç
- 20/50 kHz frekans
- Tap ayarlı sistem
- 3.200 mm'ye kadar uzun miller
- Büyük çaplı ringler
- Büyük dişliler ve ağır sanayi parçaları
Yüksek güç kapasitesi sayesinde büyük çaplı ve ağır parçaların yüzey sertleştirme işlemlerinde kullanılmaktadır.
3.200 mm boya kadar uzun miller, büyük çaplı ring tekerleri, büyük dişliler ve farklı endüstriyel makine parçalarında indüksiyonla yüzey sertleştirme uygulamaları gerçekleştirilebilmektedir.
Kalite Kontrol
Kontrollü Proses, Ölçülebilir Kalite
Bizim için indüksiyon işlemi yalnızca parçayı sertleştirmekten ibaret değildir. Asıl hedefimiz teknik resimde belirtilen sertlik değerini ve sertleşme derinliğini kontrollü ve tekrarlanabilir şekilde elde etmektir.
Yapılan işlemler ihtiyaç halinde kendi laboratuvarımızda kontrol edilmektedir.
Numune veya işlem görmüş parçalardan kesit alınarak sertleşme derinliği ve sertlik dağılımı incelenebilmekte ve proses sonuçları doğrulanabilmektedir.
- Rockwell Sertlik Ölçümü
- Vickers Sertlik Ölçümü
- Sertleşme Derinliği Kontrolü
- Seyyar Sertlik Ölçümü
- Kalite ve Ölçüm Raporu
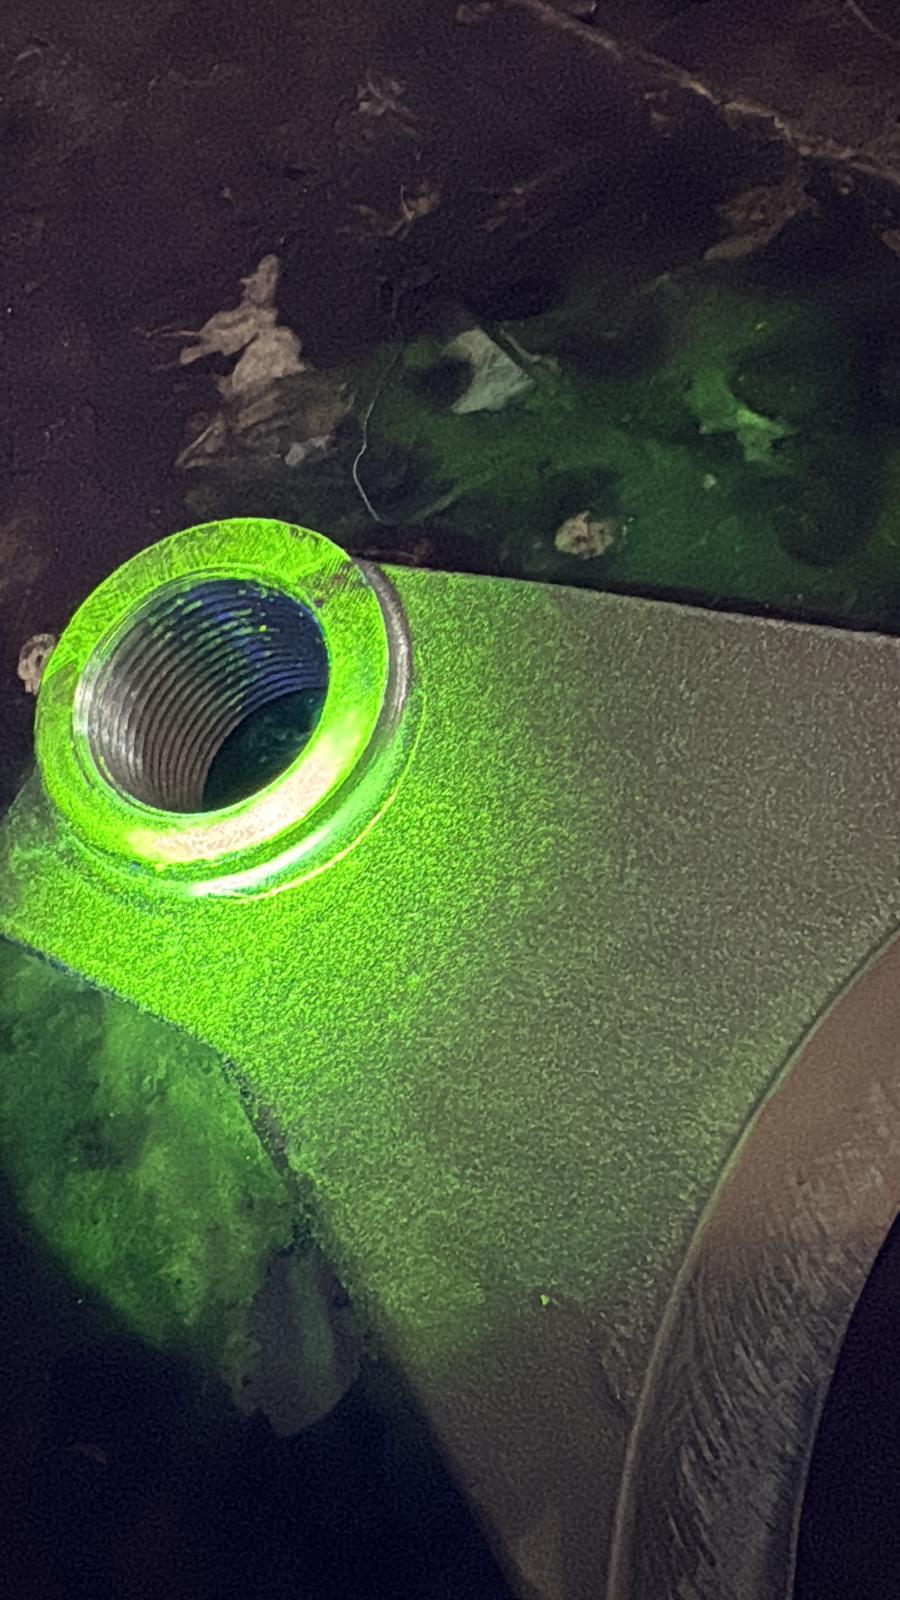
Proses
Parçadan Rapora Kadar İzlenebilir Akış
-
01
Parça Analizi
Malzeme, teknik resim ve geometrinin değerlendirilmesi.
-
02
Proses Belirleme
İstenen sertlik ve sertleşme derinliğine uygun parametrelerin belirlenmesi.
-
03
İndüksiyon İşlemi
Kontrollü indüksiyonla yüzey sertleştirme uygulaması.
-
04
Kalite Kontrol
Sertlik ve gerektiğinde sertleşme derinliği ölçümleri.
-
05
Raporlama
Talep halinde kalite ve ölçüm raporunun hazırlanması.
Parçanız İçin Doğru İndüksiyon Çözümünü Birlikte Belirleyelim
Teknik resminizi ve ihtiyaç duyduğunuz sertlik değerlerini bizimle paylaşın. Uygun proses hakkında bilgi alın.